 Embalagem EZRX
China Top Como fabricar embalagens de papel personalizadas?
Criar embalagens de papel personalizadas na China exige mais que você escolha um desenho atraente. A embalagem precisa proteger o produto, comunicar a marca e suportar transporte, armazenamento e exposição. Este guia apresenta práticas observadas em fábricas experientes, desde a preparação do arquivo até a inspeção final. A pergunta central é: “Qual é o processo de fabricação das embalagens de papel personalizadas”?
Tudo começa com o briefing técnico. Definem-se dimensões, gramatura, tipo de papel, núcleos, acabamento e quantidade. Depois, a equipe prepara o molde estrutural e produz uma amostra física. Essa etapa revela problemas reais, como tampas apertadas, dobras frágeis ou textos pouco legíveis. Pequenos erros custam caro quando a produção já começou.
A impressão pode usar offset, flexografia ou processos digitais. A escolha depende da tiragem, do detalhe gráfico e do orçamento. Em seguida, vêm o corte, o vinco, a proteção e os acabamentos, como verniz, hot stamping ou laminação. Fábricas responsáveis verificam medidas, resistência, cor e limpeza durante cada fase. Também confirmamos a origem dos materiais e dos requisitos aplicáveis ao contato com alimentos, quando necessário.
Nem tudo funciona perfeitamente.
Uma revisão humana continua essencial. Os núcleos podem variar entre o monitor e o papel. O transporte também pode alterar a aparência das caixas. Por isso, recomendamos aprovar uma amostra, solicitar registos de controlo e negociar critérios claros de acesso. Os fabricantes confiam nas especificações, apresentam certificados verificáveis e sugerem melhorias sem esconder riscos. A personalização torna-se mais segura quando experiência, dados técnicos e comunicação transparente orientam cada decisão.
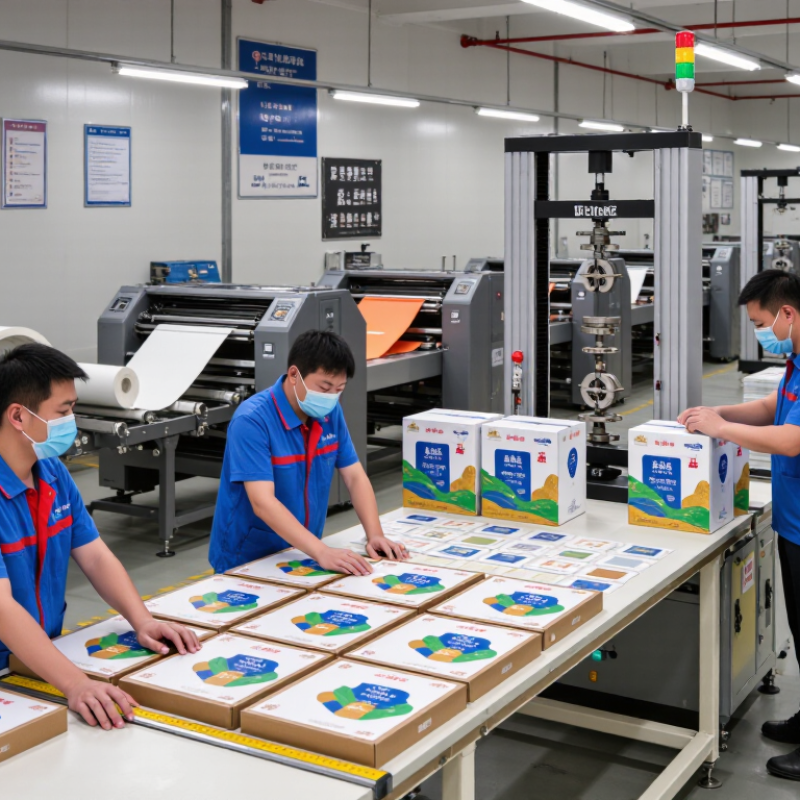
Matérias primas: selecione papel kraft ou cartão de 250–400 g/m²
Na fabricação de embalagens de papel personalizadas, a matéria prima define resistência, aparência e custo. O papel kraft é uma escolha prática para sacos, caixas de folhas e embalagens com visual natural. Suas fibras suportam bem dobras e pequenas variações de variações. Porém, a tonalidade parda altera a reprodução de núcleos claros. Esse detalhe costuma ser subestimado.
Para maior dificuldade, o cartão entre 250 e 400 g/m² oferece uma base mais estável. A gramatura de 250 g/m² atende capas, cartuchos e caixas pequenas. Entre 300 e 400 g/m², a embalagem ganha firmeza e presença tátil. Ainda assim, a gramatura não significa resistência absoluta. Umidade, vincos e formato também influenciam o desempenho. Em testes internos, vale simular empilhamento, transporte e abertura repetidas. Uma caixa bonita pode falhar na aba.
Antes da produção, verifique a espessura, a direção das fibras e a absorção de tinta. Peça amostras físicas, não apenas imagens digitais. Compare o corte, a dobra e a aplicação em condições reais. Registre resultados por lote para reduzir surpresas. Às vezes, escolher um papel mais espesso parece prudente, mas aumenta os custos e dificulta a dobra. O ajuste ideal nasce do equilíbrio entre função, acabamento e desperdício. Nem sempre acertamos na primeira tentativa. Rever o projeto faz parte do processo profissional.
FAQS
O papel kraft funciona bem em sacos, caixas e embalagens com aparência natural. Suas fibras suportam dobras e pequenas variações. A tonalidade parda altera cores claras. Esse detalhe merece atenção.
O cartão de 250 g/m² atende capas, cartuchos e caixas pequenas. Entre 300 e 400 g/m², oferece mais firmeza e presença tátil. Gramatura maior não garante resistência absoluta.
Umidade, vincos, formato e direção das fibras afetam o desempenho. Uma caixa visualmente bonita pode falhar na aba. Convém simular empilhamento, transporte e aberturas repetidas.
Imagens digitais não mostram totalmente espessura, absorção ou rigidez. As amostras permitem comparar corte, dobra e impressão real. Peça testes em condições semelhantes ao uso cotidiano.
Registre comprimento, largura, altura e espessura do material. Quando possível, mantenha tolerância de produção de ±1 mm. Desenhos cotados ajudam bastante.
Verifique posição, profundidade e distância entre os vincos. Vincos profundos podem romper fibras. Vincos fracos causam deformações. Faça protótipos antes da produção em volume.
Prepare o arquivo em CMYK, seguindo uma norma internacional de impressão. Avalie a tinta sobre o papel escolhido, não apenas no monitor. Papéis reciclados podem absorver mais tinta e reduzir o contraste.
Examine tiras de teste, folhas impressas e diferenças visíveis de cor. Use iluminação controlada para comparar o resultado. Três folhas podem revelar inconsistências importantes. Nem sempre acertamos na primeira tentativa.
Conclusion
Qual é o processo de fabricação de embalagens de papel personalizadas? O processo começa com a escolha da matéria-prima adequada, como papel kraft ou cartão com gramatura entre 250 e 400 g/m², considerando resistência, aparência e finalidade da embalagem. Em seguida, a equipe de engenharia define dimensões, vincos e tolerâncias de produção de aproximadamente ±1 mm, garantindo que o projeto seja preciso e funcional.
Depois, a impressão é realizada em CMYK ou Pantone, seguindo as configurações da norma ISO 12647-2 para manter a consistência das cores. Na etapa de conversão, o material é cortado, dobrado e colado conforme o desenho estrutural. Por fim, são feitos testes de especificações, empilhamento e reciclabilidade, com referência às normas ISO 12048 e ISO 18601. Esse controle ajuda a garantir qualidade, estabilidade, segurança no transporte e menor impacto ambiental.